
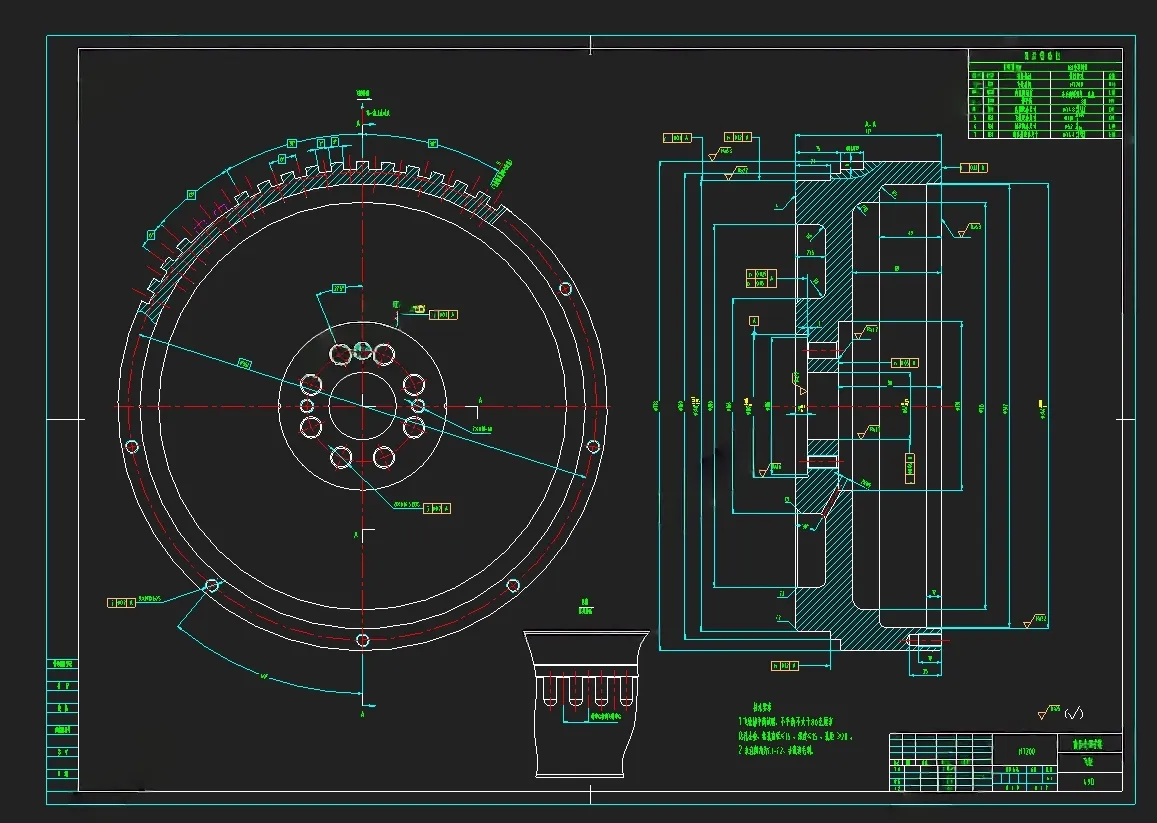
D1301-49D飞轮机械加工工艺规程及钻模设计 下载积分:100 资料编号: D1301
2.填写金额:100
3.添加备注,填写资料编号:
会有专人在15分钟内把资料发到您邮箱
备注:如果付款忘记填写资料编号,则发邮件时附带您的交易明细截图即可。
请耐心等待,如超过30分钟还没收到,请联系客服QQ:2363701252
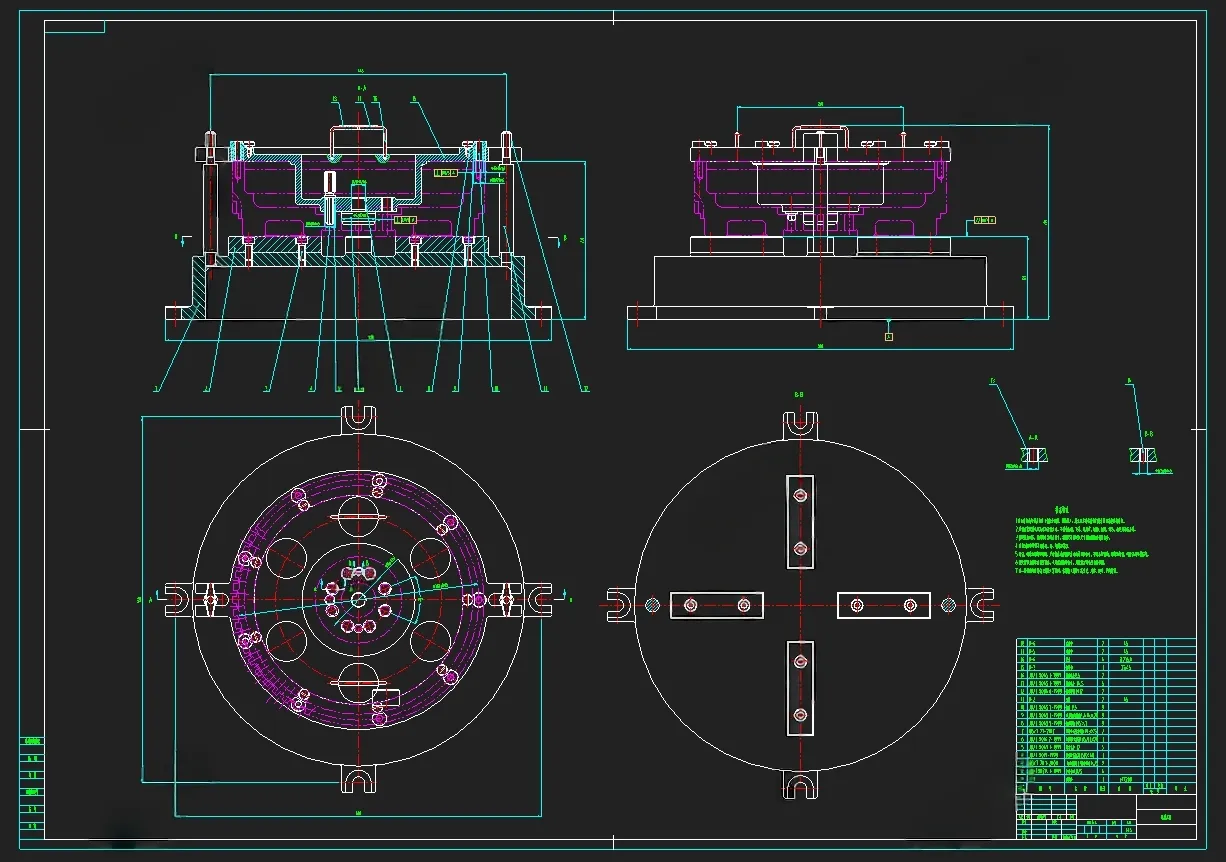
作品描述
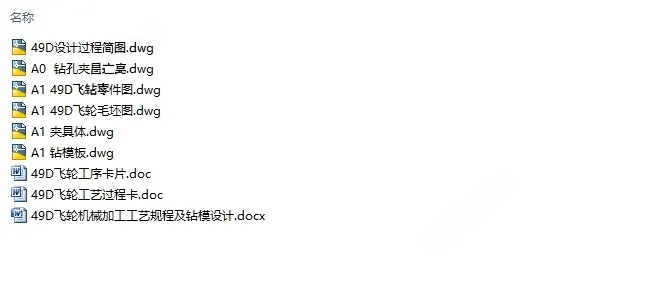
作品包括:
Word设计说明书1份,约12000字
工序卡一套
工艺过程卡1张
CAD版本图纸,共6张
摘要
本次设计的依据为“49D飞轮”零件,也是本次的加工试验对象。本文讨论的主要内容是对其进行机械加工工艺及夹具设计。49D飞轮零件的加工表面有平面、圆柱面、圆柱孔组成,首先要对零件的尺寸类型及技术要求进行分析,并将其归类,大致先区分出粗、精加工尺寸,为后期选择加工机床、刀具做依据。接着是对零件的毛坯类型进行确定,49D飞轮零件一般为铸造毛坯,铸造尺寸余量是由其结构特点和材料性能决定的。49D飞轮零件的材料是灰铸铁,结构为中间壁薄,此结构和材料选用铸造毛坯是比较合理的。分析完零件后是确定零件的工艺路线,先加工容易加工的平面,以此为基准再对孔、槽进行精加工。工艺路线中的重点是工序间余量和加工方法的确定,并选择合理的定位和装夹方式,合理搭配各工序所需的加工机床和刀具,最终计算出切削用量及工时。
目 录
摘 要 I
Abstract II
引 言 1
1、零件分析 2
1.1 零件结构及作用分析 2
1.2 零件加工尺寸分析 3
1.3 确定生产类型 3
2、零件的工艺设计 4
2.1 确定毛坯类型及尺寸 4
2.2 确定主要表面加工方法 5
2.3 加工基准面的选择 6
2.4 制定工艺路线 6
2.5 工艺装备及机床的选择 10
2.6 切削用量的计算 10
2.6.1 粗车右端面切削用量 10
2.6.2 粗车外圆φ348切削用量 11
2.6.3 精车右端面切削用量 12
2.6.4 精车外圆φ348切削用量 13
2.6.5 粗车、半精车、精铰孔φ52孔切削用量 13
2.6.6 铣信号齿切削用量 15
2.6.7 钻扩铰φ12孔切削用量 15
2.6.8 钻φ5孔切削用量 16
2.7 工时的计算 17
2.7.1 粗车右端面工时 17
2.7.2 粗车外圆φ348工时 17
2.7.3 精车右端面工时 17
2.7.4 精车外圆φ348工时 17
2.7.5车φ52孔工时 17
2.7.6 铣信号齿工时 18
2.7.7 钻扩铰φ12孔工时 18
2.7.8 钻φ5孔工时 18
3、夹具设计 19
3.1 钻孔夹具设计 19
3.1.1 问题的提出 19
3.2.2 工件在夹具中的定位 19
3.2.3 工件的自由度 19
3.2.4 定位元件的选择与设计 20
3.2.5 夹紧元件的选择与设计 21
3.2.6 对刀元件的选择 21
3.3 定位误差分析 22
3.4 夹紧力的计算 23
3.5 夹具图的绘制 24
结 论 24
参考文献 25
致 谢 26
温馨提示:
1、题目前面的备注【字母数字编号】为本站整理分类的编号,与课题内容无关,请选题时忽视;
2、若题目上备注三维,则表示文件里包含三维源文件,由于三维组成零件数量较多,为保证预览截图的简洁性,本站将三维文件夹进行了打包。三维及CAD预览截图,均为本站电脑打开软件进行截图的,保证能够打开,下载原件超高清,下载后解压即可;
3、本站所有资源如无特殊说明,都需要本地电脑安装Office2007。图纸软件为AutoCAD,PROE,UG,SolidWorks,CATIA等;
4、本站所有图文资料仅供用户学习参考,不作为任何商用或其他用途;
5、本站不保证下载资源的准确性、安全性和完整性, 不包修改,不支持退换,同时也不承担用户因使用这些下载资源对自己和他人造成任何形式的伤害或损失;
6、 下载文件中如有侵权或不适当内容,请与我们联系,我们立即纠正。
线
客
服