
X4339-多向弯曲件级进模设计及其制造工艺【含UG三维图】 下载积分:400 资料编号: X4339
2.填写金额:400
3.添加备注,填写资料编号:
会有专人在15分钟内把资料发到您邮箱
备注:如果付款忘记填写资料编号,则发邮件时附带您的交易明细截图即可。
请耐心等待,如超过30分钟还没收到,请联系客服QQ:2363701252
作品描述
作品包括:
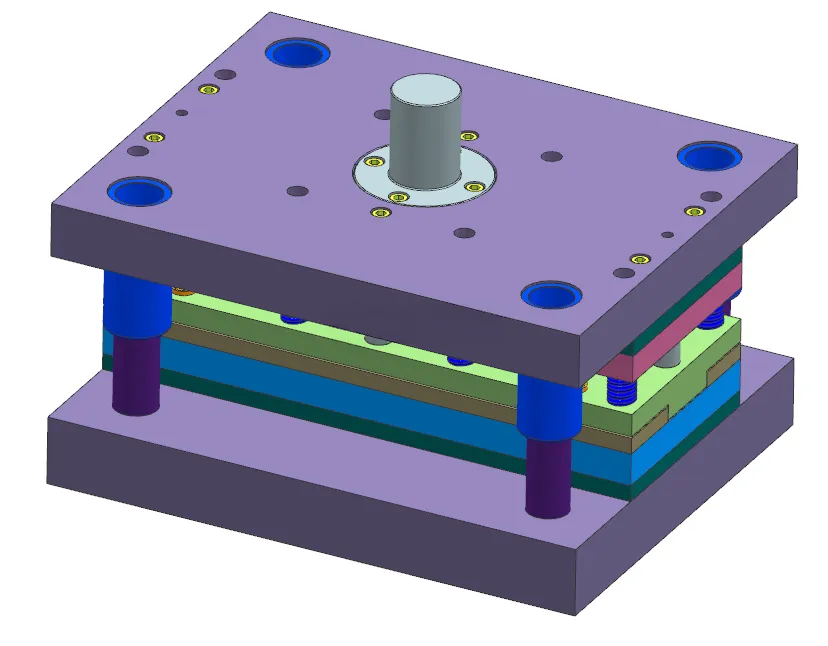
Word设计说明书1份
开题报告一份
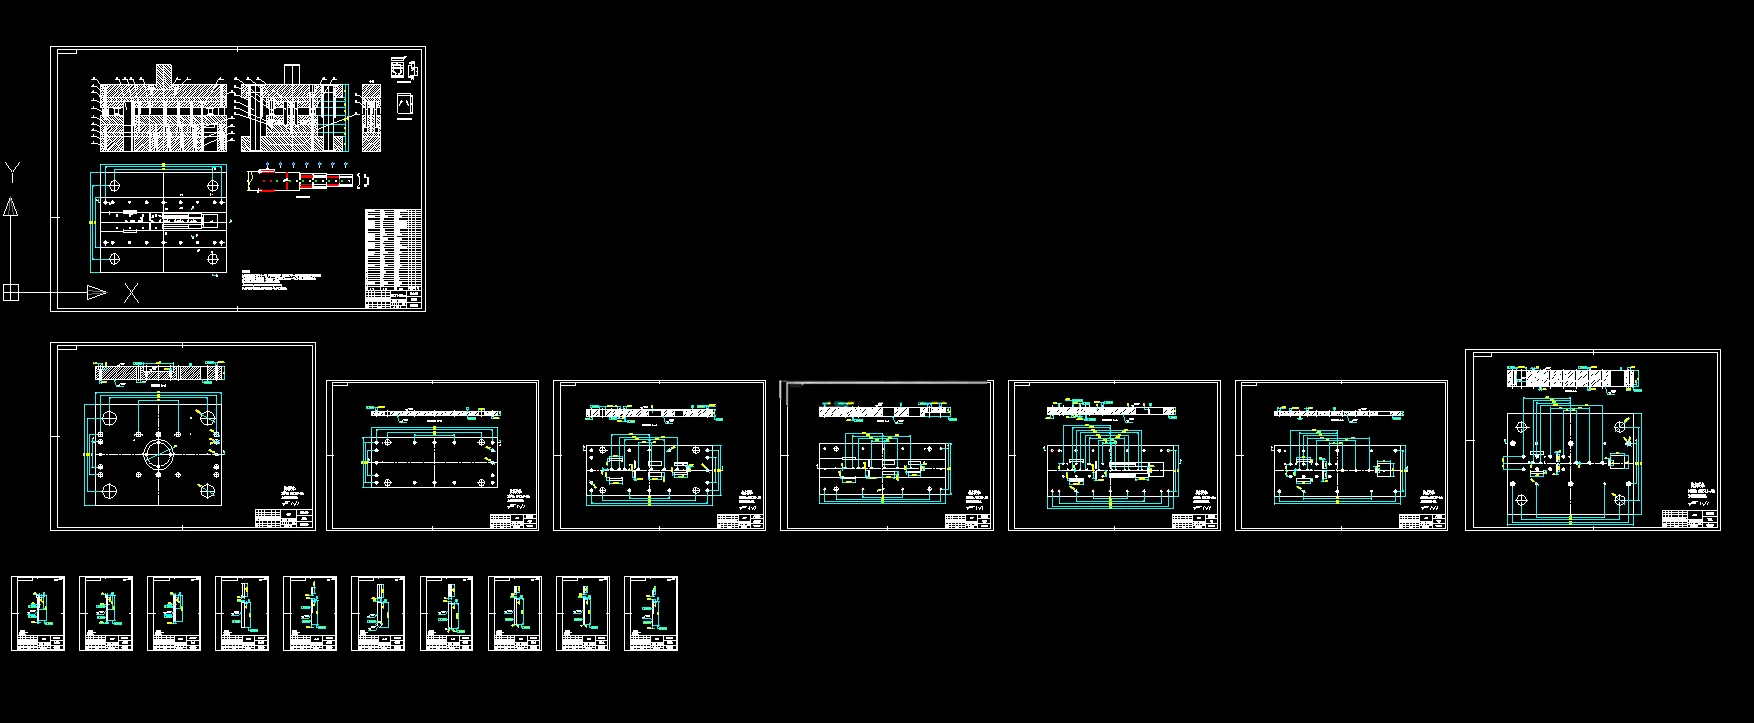
CAD版本图纸,共18张
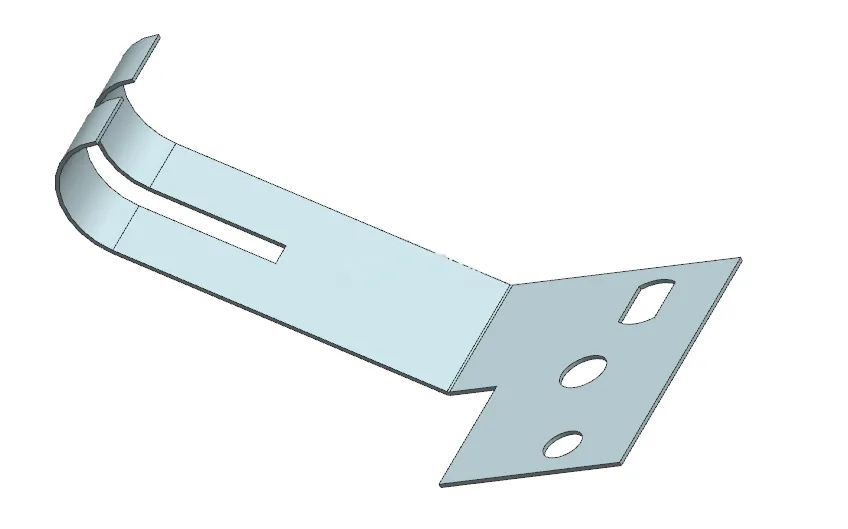
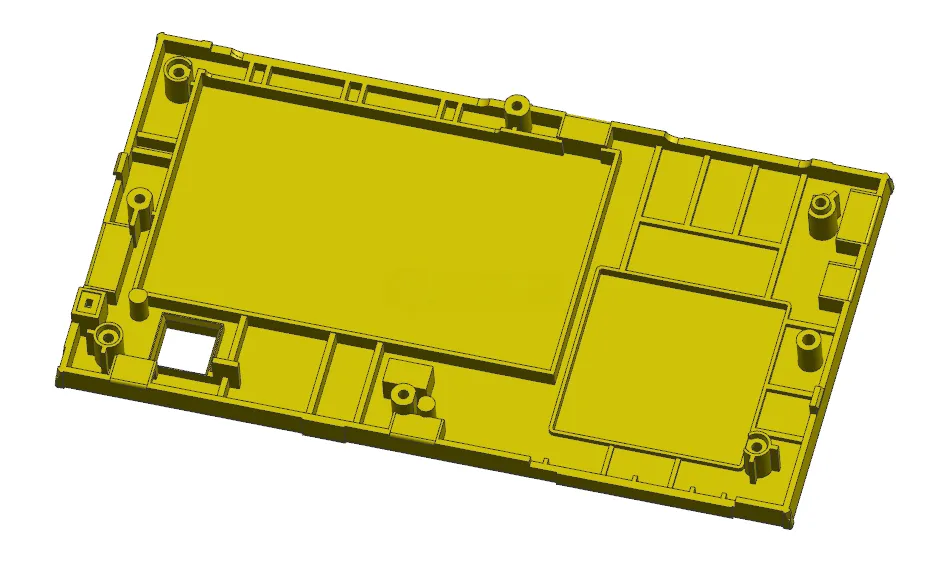
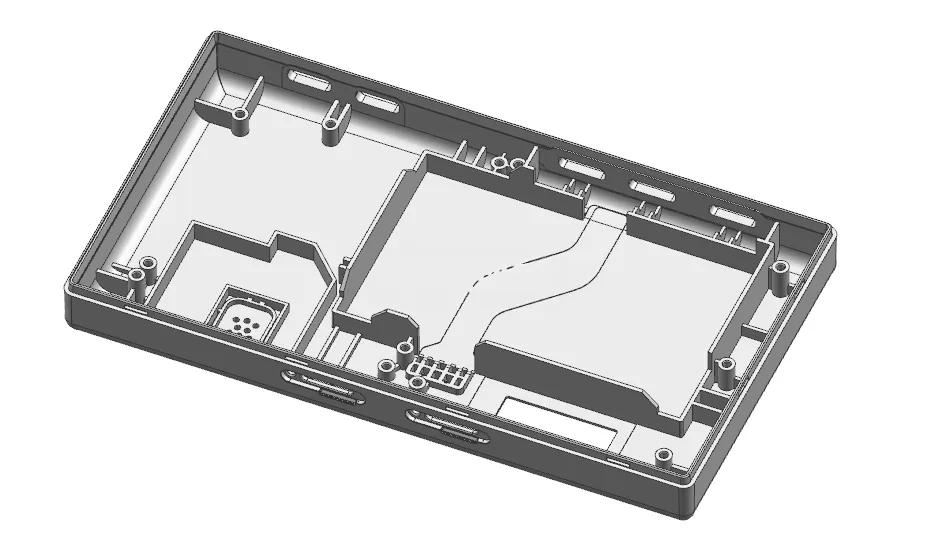
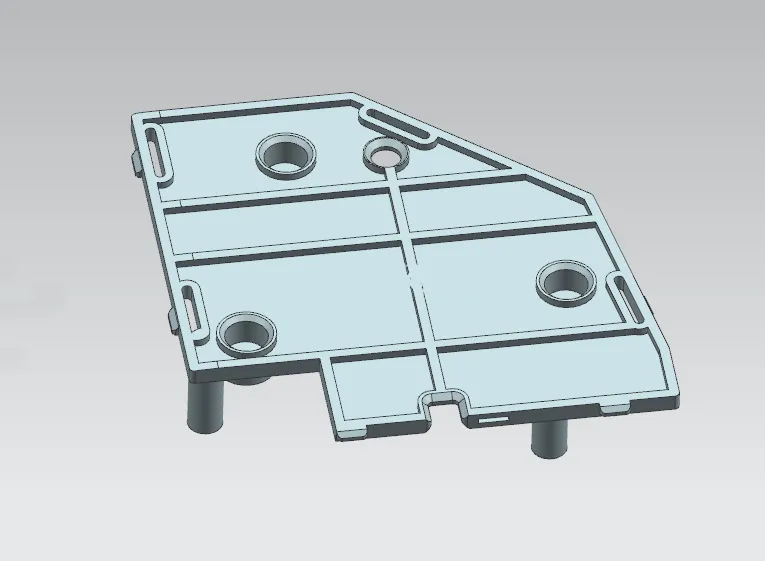
UG三维图一份
摘要
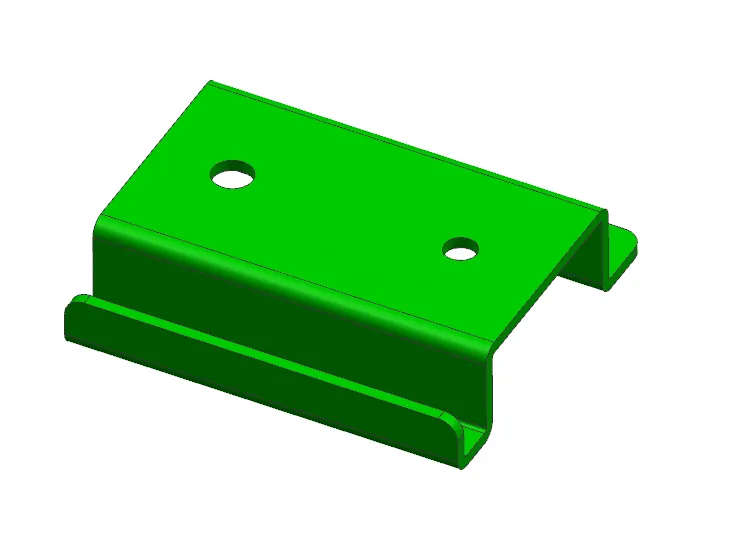
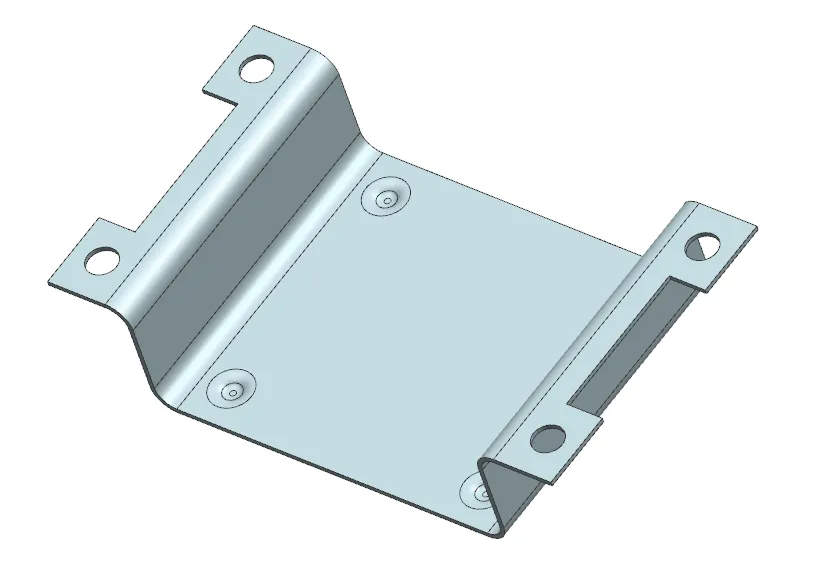
本文完成SPCC材质多向弯曲件级进冲压模具设计,板料厚度1.5mm,零件含冲孔、多处90°折弯工序,尺寸精度按IT14级。对比单工序模、复合模、级进模三种工艺方案,从生产效率与批量生产需求出发,确定采用级进模方案。 完成零件毛坯展开与排样设计,对比三种排样方式,选用材料利用率90.32%的中间载体横排方案,共设置7个工位,依次完成侧刃切边冲孔、切边、两次弯曲、落料等工序。计算冲裁力、弯曲校正力、压力中心,总工艺力约481.8kN,选定J2363开式可倾压力机。确定冲裁、弯曲凸凹模间隙,计算刃口尺寸,分析弯曲回弹并给出修模补偿方法。 模具选用四角导柱钢板模架,凸凹模采用Cr12模具钢;采用弹性卸料,侧刃+导正销组合定位;对凸模、凹模、固定板、导柱导套等零部件完成设计,校核压力机公称压力、滑块行程、模柄孔、模具闭合高度。模具可实现条料连续送料冲压,适用于该弯曲件大批量生产,对同类多折弯冲压件级进模设计具有参考意义。
温馨提示:
1、题目前面的备注【字母数字编号】为本站整理分类的编号,与课题内容无关,请选题时忽视;
2、若题目上备注三维,则表示文件里包含三维源文件,由于三维组成零件数量较多,为保证预览截图的简洁性,本站将三维文件夹进行了打包。三维及CAD预览截图,均为本站电脑打开软件进行截图的,保证能够打开,下载原件超高清,下载后解压即可;
3、本站所有资源如无特殊说明,都需要本地电脑安装Office2007。图纸软件为AutoCAD,PROE,UG,SolidWorks,CATIA等;
4、本站所有图文资料仅供用户学习参考,不作为任何商用或其他用途;
5、本站不保证下载资源的准确性、安全性和完整性, 不包修改,不支持退换,同时也不承担用户因使用这些下载资源对自己和他人造成任何形式的伤害或损失;
6、 下载文件中如有侵权或不适当内容,请与我们联系,我们立即纠正。
线
客
服